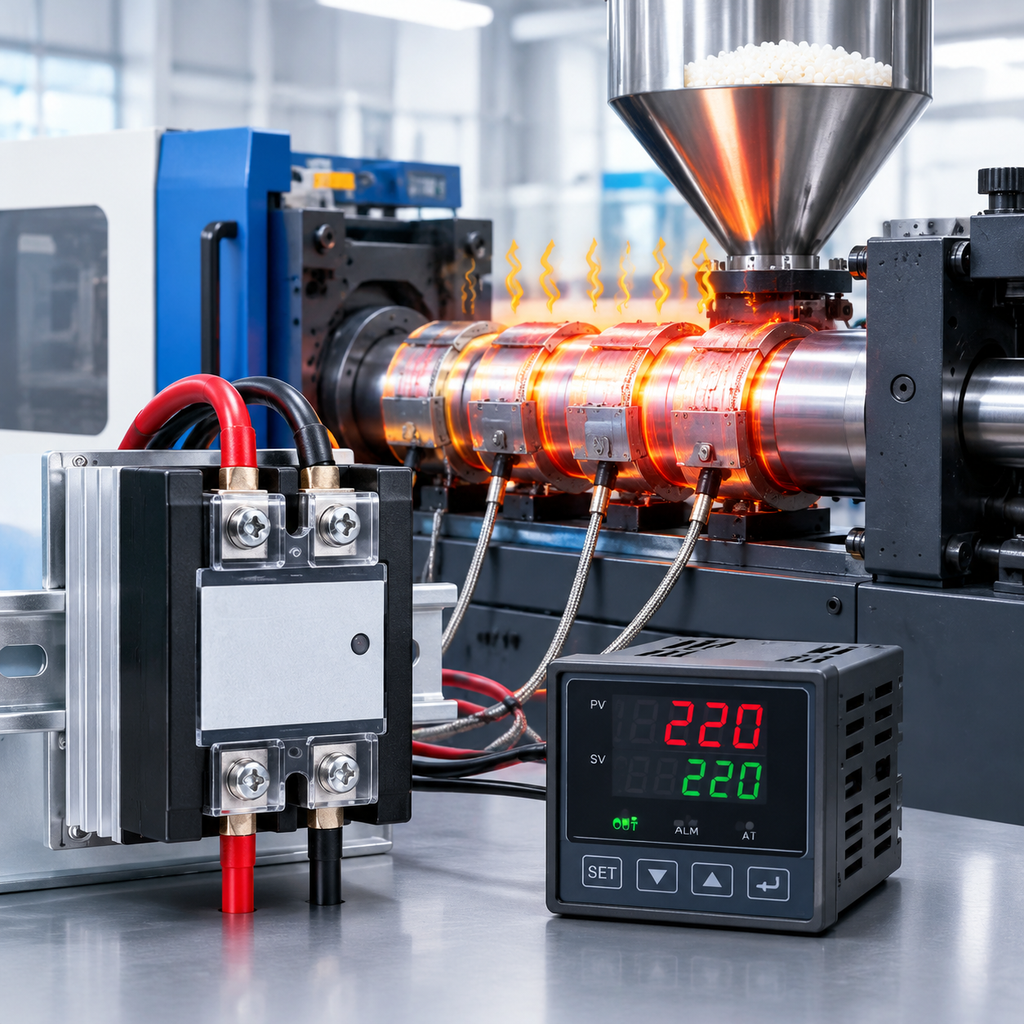
固态继电器在注塑机料筒加热中的应用,核心在于利用其无触点、高频通断的特性,实现对多段料筒的独立快速功率调节,从而将各区温度稳定控制在工艺窗口内。这既避免了接触器触点烧蚀和机械寿命问题,又为精密注塑提供了毫秒级的响应能力。
一、注塑机料筒加热的工作特点与控制难点
注塑机料筒通常沿轴向分为多个加热区,从进料口到喷嘴温度逐步升高,每段都需要独立控制。注塑机加热系统的特点是热惯性大、负载变化频繁,且相邻温区间存在热耦合。传统接触器通断模式响应慢,温度过冲难以避免,直接影响熔体黏度和制品一致性。
料筒温控的另一难点在于,加热器多为电阻丝,启动瞬间浪涌电流可达稳定值的数倍。机械触点在频繁带载切换时极易拉弧,不仅造成触点氧化,还导致温度维持阶段的控制精度下降。同时,注塑车间电磁环境复杂,要求控制器件具备良好的抗干扰能力。
此外,现代高速注塑机循环周期短,料筒在储料、塑化和注射阶段的热需求动态变化。这就要求加热控制单元不仅能长期可靠运行,还能在数秒甚至更短时间内响应温控仪表输出信号,快速补偿热量散失或抑制超调。
二、固态继电器如何满足多分区料筒温控
固态继电器以半导体开关替代机械触点,输入与输出之间通过光电耦合隔离,可直接接受温控仪表或PLC的直流逻辑信号。在注塑机料筒温控中,每一段加热区配置一台单相固态继电器,由温控器输出PWM或时间比例信号驱动,实现对加热器平均功率的无级调节。这种方式彻底消除了开合时的电弧和机械噪声。
对于多分区料筒,采用紧凑型固态继电器有利于缩小电气柜体积。例如,插拔式结构可快速替换,翻盖式设计便于接线,而散热一体化产品则将散热器与可控硅芯片集成为一个组件,简化了现场组装。高登电气GOLDEN.SE旗下的GSI插拔式、GSP翻盖单相及GSH散热一体化固态继电器,覆盖交流1A至160A负载范围,可灵活适配不同功率的料筒加热段。
分区控制的核心在于减少热惯性引起的温度波动。固态继电器可在数百微秒内开通,并在过零时关断,配合带自整定功能的温控仪表,能构建出响应快速且过冲极小的闭环系统。实践表明,采用固态继电器的多段料筒温控方案,稳态温度波动通常可控制在±1℃以内,有助于提升注塑件尺寸精度。
三、响应速度对料筒温控精度的影响
注塑机加热控制是典型的大滞后对象,从加热器通电到热电偶检测出温度变化,存在明显的时间滞后。采用交流接触器时,最小通断周期受限于机械动作频率和寿命,通常只能以数秒甚至数十秒为间隔进行控制,导致温度曲线呈锯齿状波动。换成固态继电器后,可支持快速周期通断,甚至实现每秒几十次的比例控制,极大压缩了调节死区。
响应速度的优势还体现在扰动抑制方面。注塑循环中,料筒前段在每次注射后会因冷料进入而温度下降,需要加热器迅速补热;储料阶段螺杆后退,摩擦热会使某几段温度上升,则需及时减少加热输出。固态继电器的微秒级开通特性和零电压导通能力,可让温控器根据实时偏差立刻调整功率,无延时地执行加热指令,从而将温度扰动降至最低。
另一个常被忽略的因素是谐波与电磁干扰。优质的固态继电器内置RC吸收回路和瞬态抑制器,在高速开关过程中可有效抑制电压尖峰,减少对控制系统的影响。在选型时需关注其dv/dt耐受能力与实际工作频率,具体参数应以官方数据手册为准。
四、典型的注塑机料筒固态继电器温控方案
构建高可靠性的注塑机料筒固态继电器温控方案,通常需要从以下几个层面考虑:
① 分区配置|主要动作:根据料筒加热段数量和每区功率选择对应电流等级的固态继电器,并为每区独立配备温控仪表或采用多回路温控模块。|关键控制点:固态继电器额定电流应留有1.5至2倍的安全余量,以应对加热丝冷态低阻浪涌;输入控制信号类型须与温控仪表输出匹配,常见为4-20mA或DC 3-32V。
② 保护与散热|主要动作:在固态继电器前端串入快速熔断器或微型断路器作为短路保护,并根据负载电流和开关频率计算散热需求,配置风扇或自然对流散热器。|关键控制点:散热器接触面应均匀涂抹导热硅脂或加装石墨烯导热垫片,如高登电气提供的石墨烯导热垫片,可有效降低热阻;环境温度过高时需降额使用,避免芯片结温超过允许值。
③ 安装与布线|主要动作:将固态继电器安装于通风良好的金属背板上,动力线与信号线分开走线,必要时加装屏蔽层。|关键控制点:螺钉紧固力矩符合规范,避免因松动导致接触电阻增大;感性负载或高浪涌场合可选用内置瞬态电压抑制的型号,如在GST和GSM模块式继电器中已集成保护功能。
④ 调试与优化|主要动作:初次上电前检查接线极性和绝缘,通过温控仪表自整定功能获取初始化PID参数,再根据实际温度曲线微调。|关键控制点:若出现温度周期性振荡,应适当增大比例带或延长积分时间;若响应偏慢,可略微提高输出上限百分比,但不得超过固态继电器额定值。
方案实施后,还应定期巡检固态继电器指示灯状态及散热条件。当需要更高功率控制时,可引入电力调整器PCS、PCH或PCA系列,利用相位控制或分布式过零触发实现连续可调功率输出,进一步提升多段料筒的控温平滑度。
五、在注塑机加热系统中的拓展应用
除了料筒加热,注塑机加热环节还涵盖热流道、干燥料斗和模具加热等。热流道通常为多区小功率加热,对温控精度要求极高,可采用模块式固态继电器GSM进行集中控制,缩小安装空间。模具加热则多使用交流1A~10A的小型固态继电器,配合温控仪表实现分区控温,避免因模具温度不均导致的充填不平衡。
对于更大功率的直流加热应用,高登电气固态继电器系列覆盖直流1A至600A范围,可支撑特种注塑工艺需求。这些产品均已通过UL、CE、TÜV及RoHS认证,结合公司位于马里兰、加州及维吉尼亚的实验室技术储备,能够为注塑设备厂商提供从器件到散热的完整匹配建议,非标准的加热负载也可获得定制化方案探讨。
总体而言,固态继电器凭借其长寿命、高响应和易于实现分区控制的特性,已成为精密注塑机料筒温控的主流选择。设计人员只需遵循合理的降额原则、散热措施和布线规范,即可构建稳定可靠且温控精度优异的注塑机料筒固态继电器温控方案。
问:注塑机料筒加热使用固态继电器有哪些主要优势?
答:主要优势包括无触点切换带来的长电气寿命和静音运行,微秒级响应速度可显著减小温度波动,支持高频PWM或时间比例控制以实现精密温控,以及便于实现多段料筒独立分区调节。此外,固态继电器体积小巧,易于集成,且没有电弧干扰,有利于提高注塑控制系统的稳定性。
问:如何为多段料筒温控选择合适电流的固态继电器?
答:首先确定每段加热器的额定功率和供电电压,计算出稳态工作电流。然后依据加热丝冷态电阻和可能出现的浪涌特性,通常按稳态电流的1.5至2倍选取固态继电器额定电流。对于频繁启停或环境温度较高的场合,还应进一步降额。具体型号选择应参考产品的负载电流曲线图和散热要求,以官方数据手册为准。
问:固态继电器在料筒加热应用中散热不好会带来哪些问题,如何改善?
答:散热不良会导致固态继电器内部晶闸管结温升高,轻则引发过温保护动作导致加热中断,重则造成器件热击穿失效。改善措施包括:选用自带散热基座的固态继电器如GSH和GST系列,安装时确保散热器通风顺畅,使用高导热系数材料如石墨烯导热垫片降低界面热阻,以及在高温环境中添加强制风冷或降额使用。