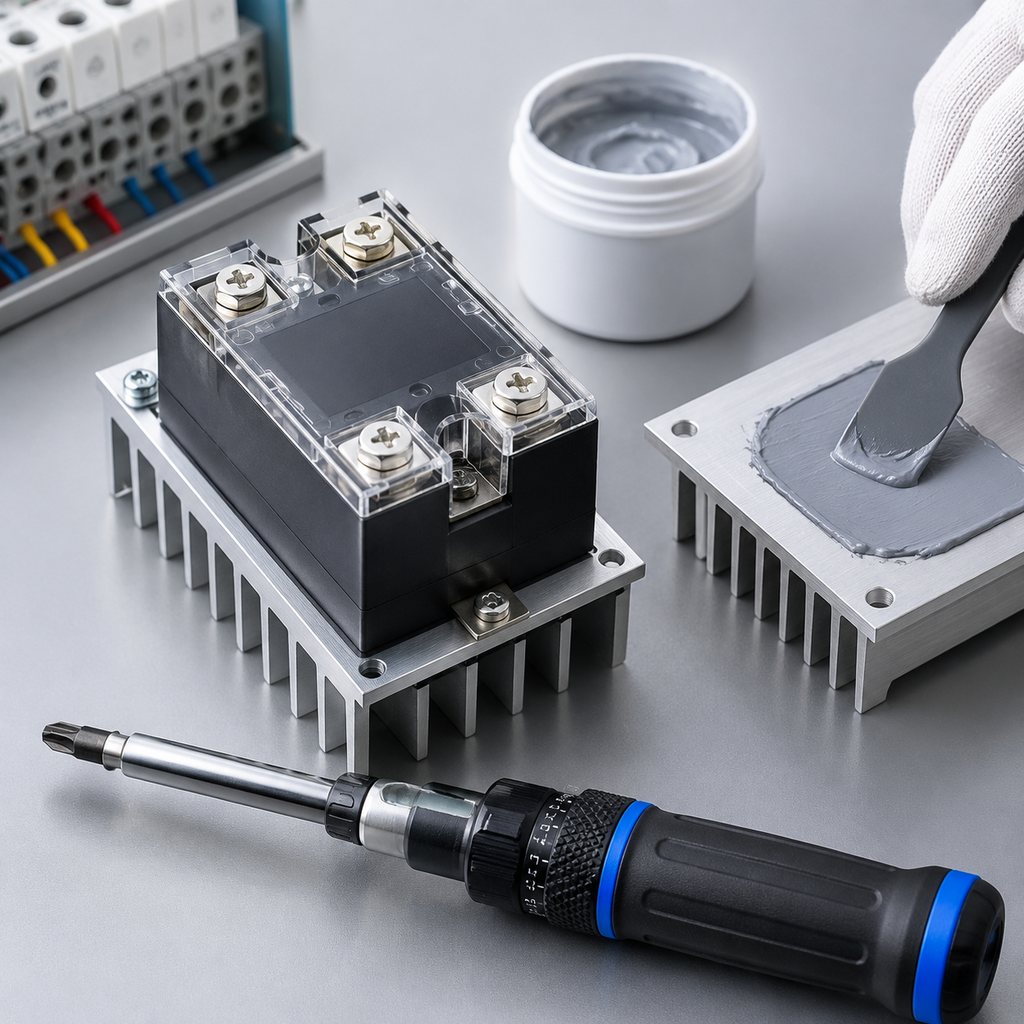
固态继电器的服役寿命与散热效率,很大程度上不取决于半导体芯片本身,而取决于底板与散热器之间那层肉眼几乎不可见的界面。现场统计数据表明,返修案例中有相当比例并非元件功能失效,而是安装扭矩异常或导热硅脂处理失当导致的热崩溃。本文将拆解这两项基础操作的物理逻辑、执行细节与典型风险。
一、底层传热逻辑与失效模式
先理解一组成熟经验值:对于非绝缘型固态继电器,热阻的百分之七十至八十五集中在封装底板到散热器这段路径上,硅脂层哪怕只产生几十微米的微小空洞,都会让结温出现数十摄氏度的陡升。高中端应用之所以将直流600A、交流160A级产品稳定推向市场,正是基于对这种微观界面的严苛控制。
导热硅脂在安装体系里扮演的不是“越多越好”的角色,而是填补金属表面微观峰谷的介质。底板与散热器的平面度通常在0.02毫米至0.05毫米量级,直接用干接触会导致有效接触面积不足总面积的三成。硅脂填满这些机械加工残留的谷底,构建连续的热传导路径。然而,硅脂本身热导率远低于金属铝或铜,若涂抹过厚,反而成为热阻层。施工的核心在于“薄而连续”,同时必须配合正确且均匀的安装扭矩将多余硅脂挤出,使金属凸峰实现近零距离接触。
二、固态继电器安装硅脂涂抹与螺丝扭矩之硅脂施工
硅脂选型常被忽视。现场应选择不流淌、不固化、无腐蚀的专用界面材料。对于长期工作于结温接近上限的开关场合,推荐使用公司配套的石墨烯导热垫片或高导热膏体。严禁使用含有机硅油的低档散热膏油污染触点,这在无尘车间与半导体设备中尤为致命。
涂抹手法需彻底告别“点一点、压平就行”的旧习惯。推荐十字刮板法操作,具体流程分解如下:
① 清洁|主要动作:用无水乙醇与无尘布单向擦拭底板与散热器接触面,去除氧化物与旧硅脂固化残留物。检查无毛刺、无划伤。|关键控制点:散热器安装面粗糙度建议Ra 1.6至3.2微米,不得有深于0.05毫米的划痕。
② 取脂|主要动作:挤出米粒大小导热硅脂置于底板中心,目视评估量感。|关键控制点:对于尺寸约40乘60毫米的固态继电器底板,米粒长约6至8毫米即够,不可贪多。
③ 摊涂|主要动作:使用硬质塑料刮片或洁净手指套,从中心向外呈放射状单向摊开,形成一层极薄且均匀的润湿膜,膜厚以能透出底板金属纹理为佳,大致控制在20至40微米。|关键控制点:单向涂抹可减少空气裹入形成气泡,避免往复涂抹。
④ 验证|主要动作:将散热器与底板轻轻贴合后再次揭开,检查硅脂转移印记。理想的印记应几乎完全覆盖底板,无裸露金属斑,无局部积团。|关键控制点:出现斑驳花斑表明硅脂不足,需清洁后重做;边缘溢出大量膏体表明用量超标,极易引发高温下硅油分离渗出污染线路。
⑤ 终装|主要动作:确认印记合格后,清洁溢脂,按照对角分步锁紧螺丝。|关键控制点:此时印记即便被破坏也不再重新揭开复看,否则会裹入气泡,必须全部清洁后重启流程。
对于石墨烯导热垫片,施工逻辑完全不同。垫片直接覆盖底板安装面,不额外涂抹导热硅脂。必须确保垫片无褶皱、无撕裂,安装时一次压合到位,不可反复揭开。
三、安装扭矩的物理含义与规范操作
安装扭矩不是越紧越好。过大扭矩会使固态继电器底板产生微米级拱起变形,破坏内部半导体芯片与底板之间的焊接层,甚至拉裂绑定的键合丝。这种隐性损伤往往在设备运行数百小时后才会演变成随机击穿,追溯极为困难。对于底板厚度通常在3至5毫米的铜质或铝质封装,标准紧固件建议范围一般为1.2至1.8牛·米,部分小型插拔式GSI系列或模块式GSM系列取值更低,具体数值以官方数据手册为准。
徒手感觉是最不可靠的量具。必须使用经过定期校准的扭力螺丝刀或定扭电批。操作原理写在物理层面:锁紧的本质不是把螺丝拧死,而是通过螺丝的轴向预紧力将两个平面压至微凸峰的弹性接触状态。推荐的锁紧程序如下:
① 预紧|主要动作:用手旋入螺丝至接触面刚贴合,此时扭矩近乎为零。|关键控制点:预紧阶段发现旋入阻力异常,螺丝或螺纹必须更换,不可强行攻入。
② 一阶段扭力|主要动作:扭力工具设定目标值的百分之四十,按对角顺序完成第一轮锁紧。|关键控制点:对角锁紧顺序——例如安装四颗螺丝的底板,按左上、右下、右上、左下的顺序执行,使压力波均匀扩散。
③ 二阶段扭力|主要动作:设定目标值的百分之七十,再次按相同对角顺序锁紧。|关键控制点:这一阶段开始挤出多余硅脂,保持工具轴线与螺丝轴线重合,不可偏斜。
④ 终扭|主要动作:设定最终目标扭矩值,完成最后一轮对角锁紧。听到扭力工具“嗒”声即停,禁止复紧或补扭。|关键控制点:终扭完成后,禁止再次加力检查“是否牢固”,这是施工中损伤率最高的操作。
⑤ 等待与恒压|主要动作:静置5至10分钟,使硅脂在压缩下完成应力松弛和微流动,随后用原设定扭矩快速点检一次。|关键控制点:点检时若各螺丝均无法再转动角度,说明预紧力稳定;若出现明显可转动,说明硅脂过厚或垫片压缩回弹,需清洁后重装。
多颗螺丝的固态继电器——尤其是长条形底板——必须遵循“中间到两边、对角交叉”的原则。锁紧顺序错误会形成偏压,造成底板一角翘曲,该区域导热硅脂将在长期热循环后局部干涸龟裂,最终演变为热点。
四、返修现场常见风险与追溯判断
返修中有一类高风险动作:在未清除旧硅脂的情况下直接补涂新硅脂。旧硅脂已经氧化、粉化,其中夹杂的空气与杂质会形成低导热率隔离层。新旧硅脂化学体系不同还可能发生增稠或相分离。正确的做法是用塑料刮片刮除大块,再用无水乙醇彻底清洁,两种不同型号的硅脂绝对不可混合。
另一类隐蔽故障是散热器接触面因反复拆装形成凹陷或拱起。每一次不符合扭矩要求的过紧拆装,都会在铝散热器表面产生微小塑性变形。累计十次以上的拆装后,平面度可能已恶化至0.1毫米以上,此时即使硅脂施工无误,热阻也会显著增大。判断方法很简单:在未涂硅脂状态下,将固态继电器底板平放于散热器上,用塞尺测量间隙,任何方向的间隙超过0.05毫米时,即应考虑铣平或更换散热器。
当一台固继组件在更换后短期内再次出现过热或击穿,查因顺序建议依次为:检查螺丝扭矩是否为标准值的偏差超过正负百分之十;检查拆卸后硅脂印迹是否存在花斑、空隙或局部干涸;检查散热器安装面的平面度;验证硅脂型号是否与工艺文件一致。绝大多数重复性热失效都能在这四步中找到直接原因。
问:固态继电器安装后是否需要等待硅脂固化才能通电?
答:绝大多数用于功率半导体安装的高性能导热硅脂是不固化的膏状材料,其目的是永久保持填充状态而不硬化结块,因此无需等待即可通电运行。若使用的是特殊固化型界面材料,请以该产品随附的工艺说明为准。
问:硅脂涂抹得极薄,压紧后边缘几乎没有挤出,是否表明用量不够?
答:不,恰恰相反。边缘仅析出极细的半透明油线是最佳状态,表明硅脂量刚好填满微米级纹理且未形成隔热厚层。若边缘挤出大量白色膏体,说明涂抹量严重超标,应拆开清洁后重新施工。
问:扭矩扳手锁紧后,为什么不能再旋转一下确认是否紧固?
答:扭矩扳手发出到位信号的一刻,螺丝预紧力已到达设计值。继续转动会直接进入过载区,轻则导致底板微变形,重则使得螺纹屈服或拉断螺丝。有经验的工程师会养成“一声停,不再拧”的肌肉记忆,这比任何检测手段都可靠。